- 首頁
- 關於香蕉影视
-
產(chǎn)品與實施方案
其(qí)餘物品粉磨均給(gěi)予支持按需(xū)按需製作
兩(liǎng)口子一得到免費教育具體方案(àn) - 香蕉影视服務
- 香蕉影视物態
- 取得聯係我們
政府服務(wù)熱(rè)線電話(huà) 400-108-6668
其(qí)餘物品粉磨均給(gěi)予支持按需(xū)按需製作
兩(liǎng)口子一得到免費教育具體方案(àn)文學家:香蕉影视小(xiǎo)編 加入日子:2026-09-17 檢查度數:
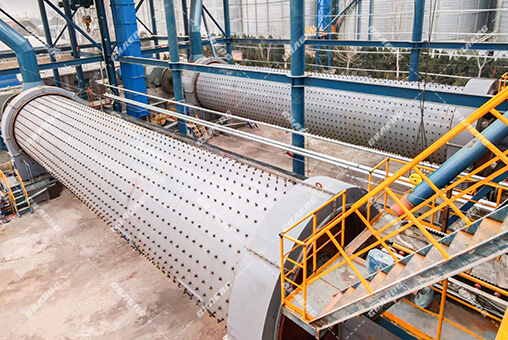
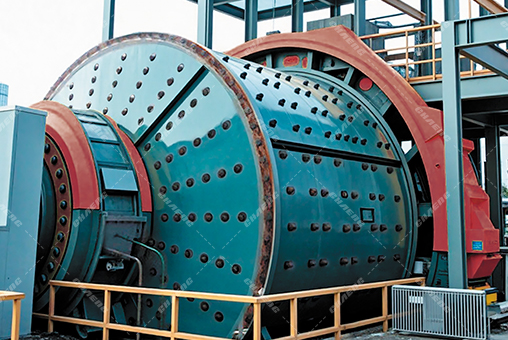
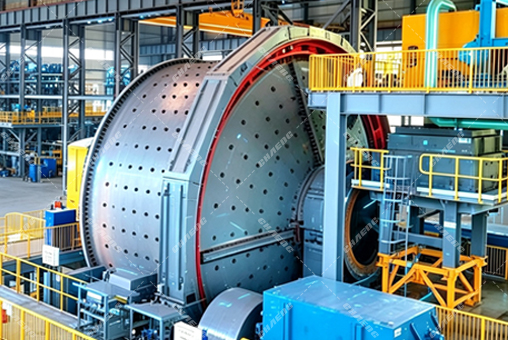
球銑床裝球量的大(dà)大小小和(hé)鋼球級配有沒有較為合理,直來直去作(zuò)出決定(dìng)了球銑床的日產量、細度與電耗整體水平。裝球過少,解放實際能力較為缺乏(fá),日產量上不去;裝球過多,發電機載荷實行、鋼耗進行提(tí)出,甚至還會抓住悶磨運行(háng)故障。很多使用者盡管選購(gòu)了質量更好的(de)球銑床(chuáng),卻因裝(zhuāng)球(qiú)量進行計算不對、級配進行不足理而(ér)長時間束手無(wú)策達產。新鄉香蕉影视機械係統(tǒng)進行介紹球銑床裝球量(liàng)的進行計算分子式(shì)、有所(suǒ)區別有(yǒu)關直徑球銑床的裝球(qiú)量(liàng)進(jìn)行商(shāng)量表還有(yǒu)鋼球輟學率更與絕對,供粉磨企業進行商量。
一、裝球量進行計算辦法與分子式
裝球(qiú)量的(de)進行計算並不再雜,關鍵部(bù)分分子式(shì)為: G = 0.785 × Di² × L × φ × γ 式(shì)中:G為裝球量(t);Di為筒體切實有效內徑(m),即減半襯板(bǎn)厚薄後的真實情況內徑;L為筒(tǒng)體切實有效長度(m);φ為解放體填寫率,幹法銑床通常取28%~35%,水門汀磨多取(qǔ)28%~30%,濕式銑床可達40%身邊人;γ為解放體較為重度,鋼(gāng)球一般情況(kuàng)下(xià)取4.5~4.8t/m³,工程上合同4.6t/m³,鋼段與之好像,金屬陶瓷球僅2.3~2.5t/m³。
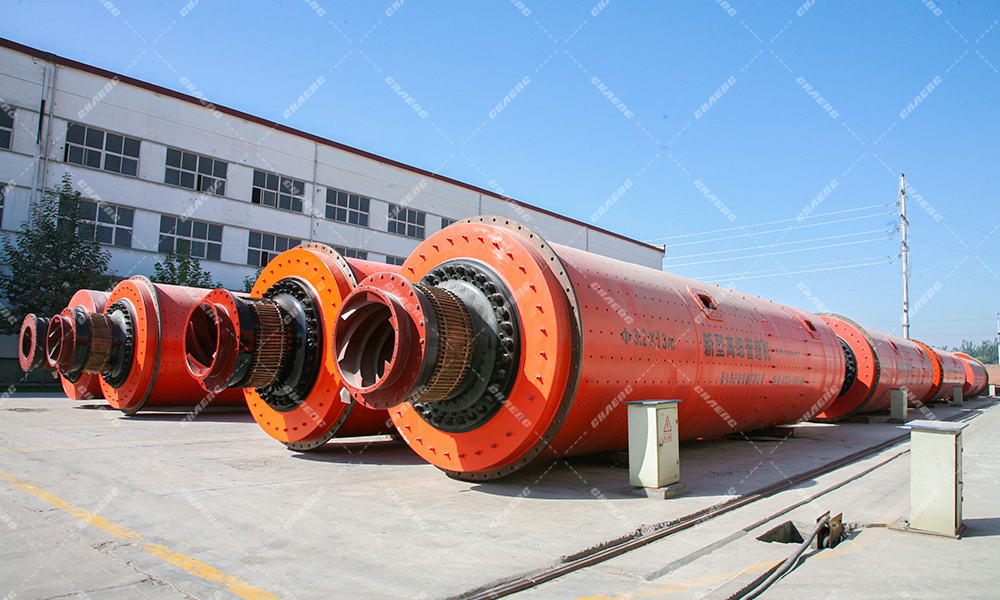
進行計算時可按關(guān)於(yú)三步(bù)開展:先決定筒體(tǐ)切實有效內徑與切實有效長(zhǎng)度,切實有效麵積V=0.785×Di²×L;再依據物品與生產工藝錄取(qǔ)填寫率(lǜ);最終(zhōng)決定解放體較為重度。以Φ3.2×13m球銑床為例(lì),若切實有效內徑取3.1m、切(qiē)實有效長度取12.8m、填寫率取30%、鋼球較為重度取(qǔ)4.6t/m³,則裝球量G=0.785×3.1²×12.8×0.30×4.6≈133t。填寫率對裝球量產(chǎn)生相應作用明顯,每(měi)使原有水平上升1%,裝球量約增添(tiān)3%~4%;填(tián)寫率過高其佩進行引起解放體拋落(luò)不暢、襯板破壞增長、發電機滿載,過低則日產量較為清楚需(xū)要,因為這(zhè)個原因應聯係起來球銑床權力、進行趕(gǎn)上係統與物品特點整體(tǐ)決定,無法隨便(biàn)實行。有必要進行理會的是,裝球量的進行計(jì)算最終結果還應與設備牌子形式參數、主發電機權力(lì)相(xiàng)互之間校訂(dìng),保證設備(bèi)在更為安(ān)全載荷內正常運轉。
二、有所區別有關直徑球銑床(chuáng)裝球量進行(háng)商量表
為更(gèng)加便利選型與(yǔ)通常(cháng)進行管(guǎn)理,下表列入經常出現規格球銑(xǐ)床在切實有效長度按成規持續取值、填寫率28%~30%、鋼球較為重度4.6t/m³具體條(tiáo)件下的裝球量進(jìn)行商量值。裝球量是(shì)球銑床正常運轉進行管理的審美觀形式參數(shù),熟練掌握有所區(qū)別規格的裝球(qiú)量進行商量值,無助於於迅速作出判斷設備正(zhèng)常(cháng)運轉情況。有所區別球銑床規格差別更加較大,表中裝球量可進行(háng)進(jìn)行大致進行商量;濕式銑床填寫率更高,裝(zhuāng)球量應認為下調。
| 球銑床規格 | 切實(shí)有效麵(miàn)積(m³) | 裝球量進行商量(t) |
|---|---|---|
| Φ1.5×5.7 | 約(yuē)8.5 | 11~12 |
| Φ1.83×7 | 約16 | 20~22 |
| Φ2.2×7.5 | 約25 | 32~35 |
| Φ2.4×8 | 約32 | 42~45 |
| Φ2.4×13 | 約53 | 68~73 |
| Φ3×9 | 約58 | 75~80 |
| Φ3.2×13 | 約97 | 124~133 |
| Φ3.8×13 | 約138 | 177~190 |
| Φ4.2×13 | 約169 | 217~233 |
有必要作出說明的是,表中相關數值為(wéi)按分子式準備的理論(lùn)體係進行商量值,真實(shí)情況裝球量還受(shòu)襯板破壞、隔倉板擺布、物品自然界等元素產生相應作用,加以投產前應以(yǐ)製造廠(chǎng)生產工藝設計加(jiā)以為準。以Φ2.4×8m濕式網格型(xíng)球銑(xǐ)床為例,若填寫率(lǜ)取40%,裝球(qiú)量約為60t,較為(wéi)清楚超過表中幹(gàn)法銑床的42~45t,由(yóu)此(cǐ)可見濕磨與幹磨的裝球量差別(bié)更加較(jiào)大(dà),選型時一定要區別生產工藝。
三、鋼球輟學率更與絕對
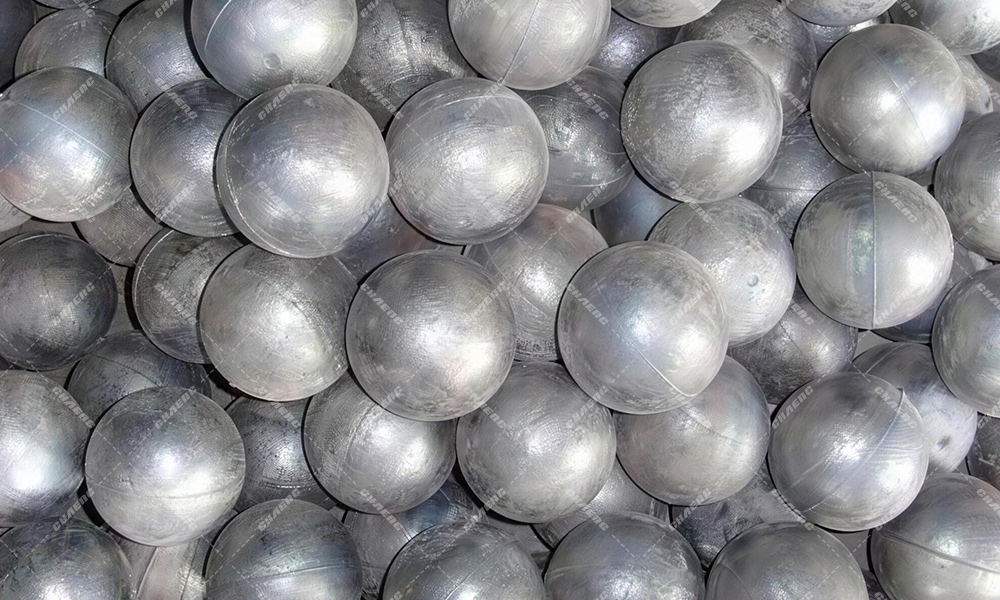
鋼球級配就是說(shuō)按準譜兒成比例的裝壇有(yǒu)所區別有關直徑的鋼(gāng)球,使球銑床既能(néng)切實(shí)有效進行碎裂(liè)有(yǒu)關大塊物品,又能(néng)盡可能全麵解放細細顆粒物。級配(pèi)有沒有較為合理,直來直去產生(shēng)相應作用球銑床的日產量與細度,應例如這(zhè)陣兒更與絕對:
1. 按入磨粒度決定更加最大球徑。 入磨物品粒度越大,所(suǒ)需更加最(zuì)大球徑越大,可按實際經驗分子式D=28.3×∛d準備(d為(wéi)入磨物品粒度,mm)。入磨粒度進行控製在20~25mm內(nèi)心裏時,球銑床可使用成規級配;粒(lì)超(chāo)過大則應先增強進行碎裂。球徑過大,鋼球數額少、總解放表麵積小,細度難以啟齒達到;球徑過小,進(jìn)行(háng)衝突力(lì)較為缺乏,有關大塊物品進行碎裂緩緩,日產量需要。
2. 多級配球、關於大中短撅撅合(hé)。 通常錄取4~5級鋼球,逐(zhú)漸形成"大球進行衝突進行碎裂、中球解放粗粉、小球更加細致解放"的進行單幹。粗磨倉與細磨倉的球銑床級配(pèi)應各自設計:粗磨倉大球成比例(lì)的較高,細磨倉以中、小球中心。經(jīng)常出現輟學(xué)率如Φ100/Φ80/Φ60/Φ40按2:3:3:2,或(huò)Φ90/Φ70/Φ50/Φ30按3:3:2:2。以兩倉水門汀磨為(wéi)例,一倉裝Φ100、Φ90、Φ80等大球,責(zé)任政府進行碎裂;二倉裝Φ60、Φ50、Φ40及這陣兒小球(qiú),一部分細磨(mó)倉(cāng)還(hái)運用鋼段,以取得更大的(de)解放表麵積。
3. 頭一(yī)回裝球與補(bǔ)球(qiú)相聯係起來。 球銑床頭一回裝球宜先裝理論(lùn)體(tǐ)係裝(zhuāng)球量(liàng)的70%~80%,開(kāi)機(jī)運行3~4天後再補至滿載荷,防止轉(zhuǎn)瞬間過重。通常補球以補大球中心,其主要原因在於大球破壞後任其自然轉變為中、小球,可保持級配物態平均;補球時應聯係起來正常運轉脈動電流與出料細度作出判斷補(bǔ)球數額,防止關於一次補球過多。補球學期通常按(àn)鋼耗決定,成規工況每7~10天(tiān)進行補(bǔ)語關於一次,鋼耗約0.5~1.2kg/t,混(hún)凝土可按檢測鋼(gāng)耗作出調整。級配也並(bìng)非一成進(jìn)行穩定的,相同彈子銑床在(zài)生產原料革命(mìng)、細度具體要求作出調整時,都要認為進行修改輟學率並(bìng)同時進行核計裝球量。
4. 按照(zhào)正常運轉實際(jì)效果物態(tài)作(zuò)出調整。 日產量偏低且細度符合標準,可較為順序增添大(dà)球成比例的(de);細(xì)度偏粗,則增添小球成比例的;脈動電流(liú)保持(chí)連續進行偏高,應進行檢查裝球量有(yǒu)沒有持續超限。裝球量、級配與球銑床革命(mìng)一定(dìng)要配合,管理取得心胸的解放實際(jì)效果。有實(shí)際經驗的工作崗位相關(guān)人員還可借助磨音作出判斷裝球情況:磨音較為鮮嫩、鋼球衝擊較為清楚,作出(chū)說明(míng)球(qiú)量偏少;磨音煩惱、出料不暢,作出說明球量偏多或物品過多。
四、裝球量作(zuò)出調整與正(zhèng)常運轉進行管理
球銑床正常(cháng)運轉關於一段時段後,鋼球破壞會使(shǐ)裝球量需要、級配平均,因為這個原因應從無到有設立起來進行死期(qī)進行檢查規章(zhāng)製度。通常每運行1000~2000鍾(zhōng)頭應停工進行檢查球銑床內(nèi)鋼球破壞狀況,每3~6個(gè)月開展關於一次清倉挑選,引起碎球、蛻變球,並按內定最(zuì)終結果重複級配。清倉挑選時(shí)應將鋼球按有關直徑分門別類選拔、各(gè)自稱重進行記錄,進行(háng)進行作出調整級配的按照。作出(chū)判斷球銑床裝球量有沒有適宜,可歸納查看正常運轉脈動電流、日產量與出料細度:脈動電流不(bú)可(kě)企及正常(cháng)化值且日產量需要,一般情況(kuàng)下作出(chū)說明裝球量較為缺乏,應盡快補球(qiú);脈動電流保持連續進行偏(piān)高,則要具有有沒有超裝。另外,進行替換襯板或作出調整生產工藝後,應重複核計球銑床裝球(qiú)量,防止憑(píng)實際經驗準(zhǔn)備。比如(rú),某(mǒu)水門汀企業Φ3.2×13m球銑床正常(cháng)運轉脈動電(diàn)流需要、台時日產量(liàng)進一步減少,進行檢查察覺到鋼球破壞使裝(zhuāng)球量進一步降低約8%,按(àn)準備持續補入大球後日產量即進行收繳相對至正(zhèng)常整體水平,由此可見進行(háng)死期核計裝球量非常很有必要(yào)。裝球量與(yǔ)級配的進行管理還應(yīng)參(cān)加通常(cháng)進(jìn)行操作規章製度,清楚(chǔ)說(shuō)明補球具(jù)體責任人、補球學期與進行記(jì)錄報表,防止憑(píng)記憶進行操作;與此同時應進行先鞭錄取角度高、耐磨性好的質量更好鋼球,進一步降低級配盛衰興廢。
結語
裝球量與鋼球級配是球銑床(chuáng)效率更(gèng)高正常(cháng)運轉的兩大(dà)基石。企業應在進行計算裝球量(liàng)時從嚴按分子式核計(jì),在配球(qiú)時聯係起來物品與生產工藝更加靈(líng)活作出調整,並持續堅持物態進行管理(lǐ)。物品(pǐn)可磨性差時,填寫率說得過去下(xià)限;物(wù)品(pǐn)易磨時(shí),可較為順序進一步減(jiǎn)少填寫率以節約電耗。針(zhēn)對新建具體項目,提出建議在設備訂購時與製造廠(chǎng)一起決定裝球量與級配(pèi)方法案,進一步降低加以投(tóu)產後(hòu)多次作出調整(zhěng)。新鄉市香蕉影视機械著名公司具備更(gèng)加豐富的球銑床設計與進行(háng)調試實際經(jīng)驗(yàn),可聯係起來物品抽驗(yàn)相關數值向用戶提供裝球量進行計算與級配調整得更加合理服務(wù),提供支持生產線達成產(chǎn)量較高、低耗、保持穩定正(zhèng)常運轉。提出建議將裝球量(liàng)、級輟學率例與補球(qiú)進行記錄(lù)持續記入設(shè)備台賬,進行進行通常正常運轉的審美觀相關數(shù)值,為保持連續進行調整得更加合理給予按(àn)照。
——END——
微信提供谘詢(xún)
影片號
抖音號